
Komplexe Geometrien
Innenkanäle, Leichtbaustrukturen und integrierte Funktionen lassen sich drucken, aber kaum oder nur mit grossem Aufwand fräsen.
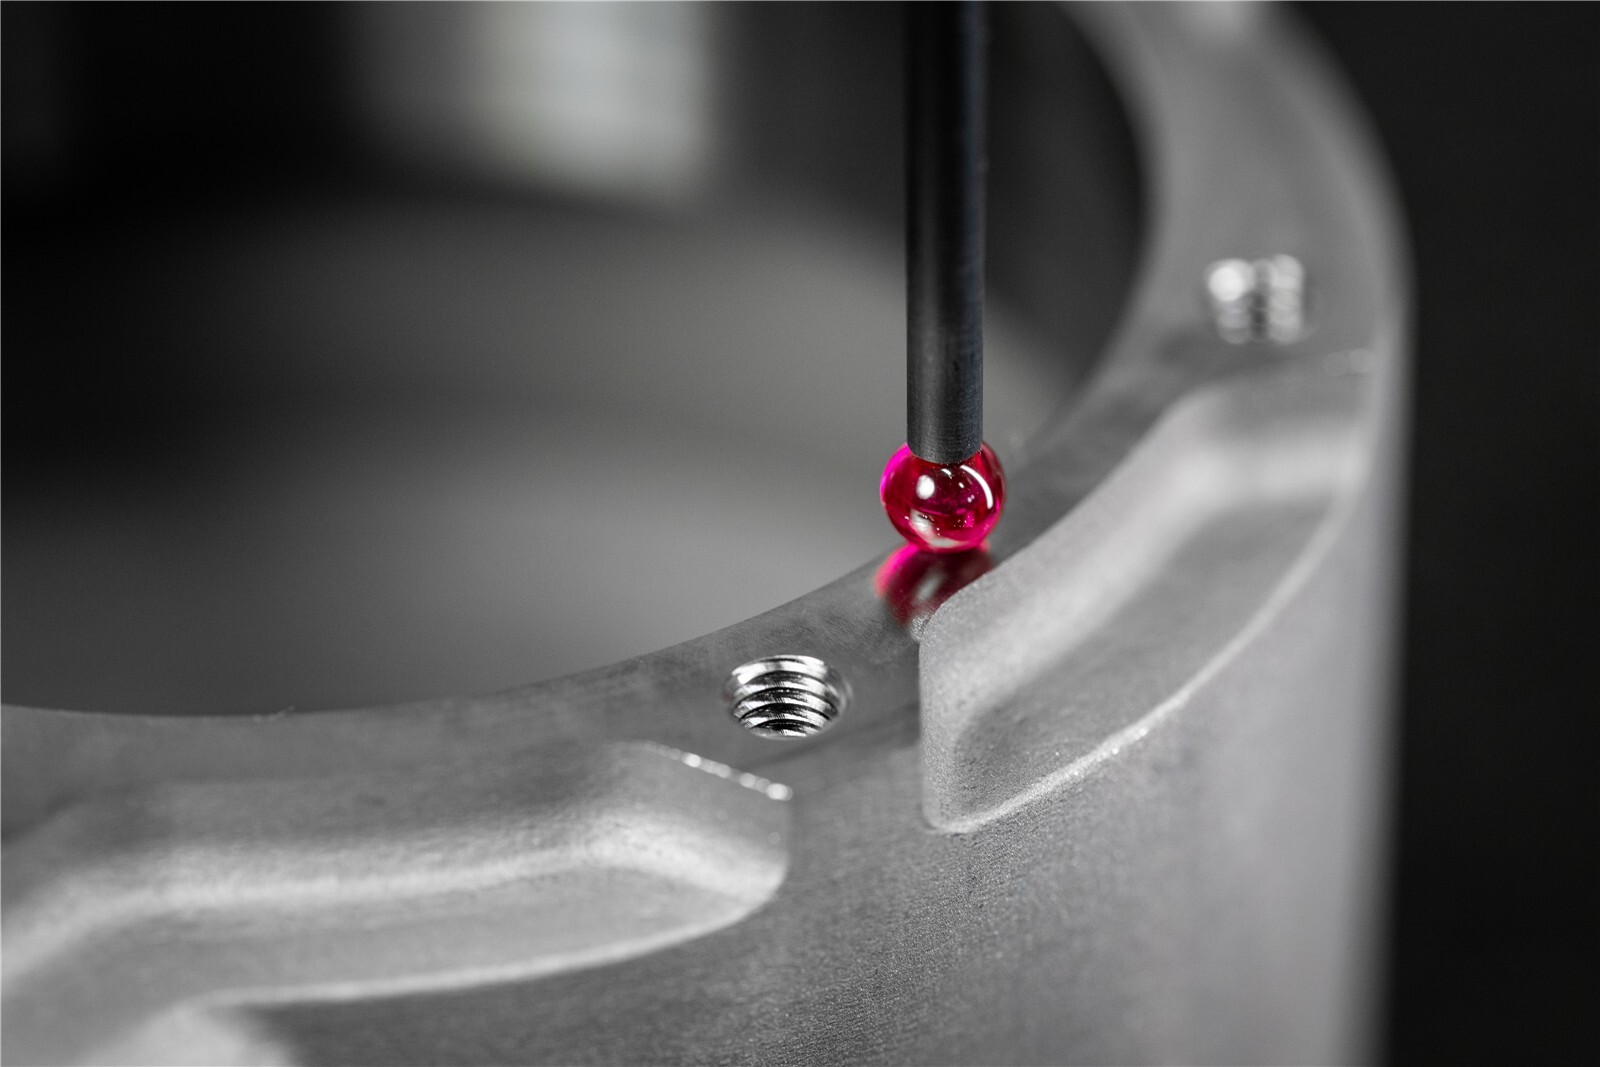
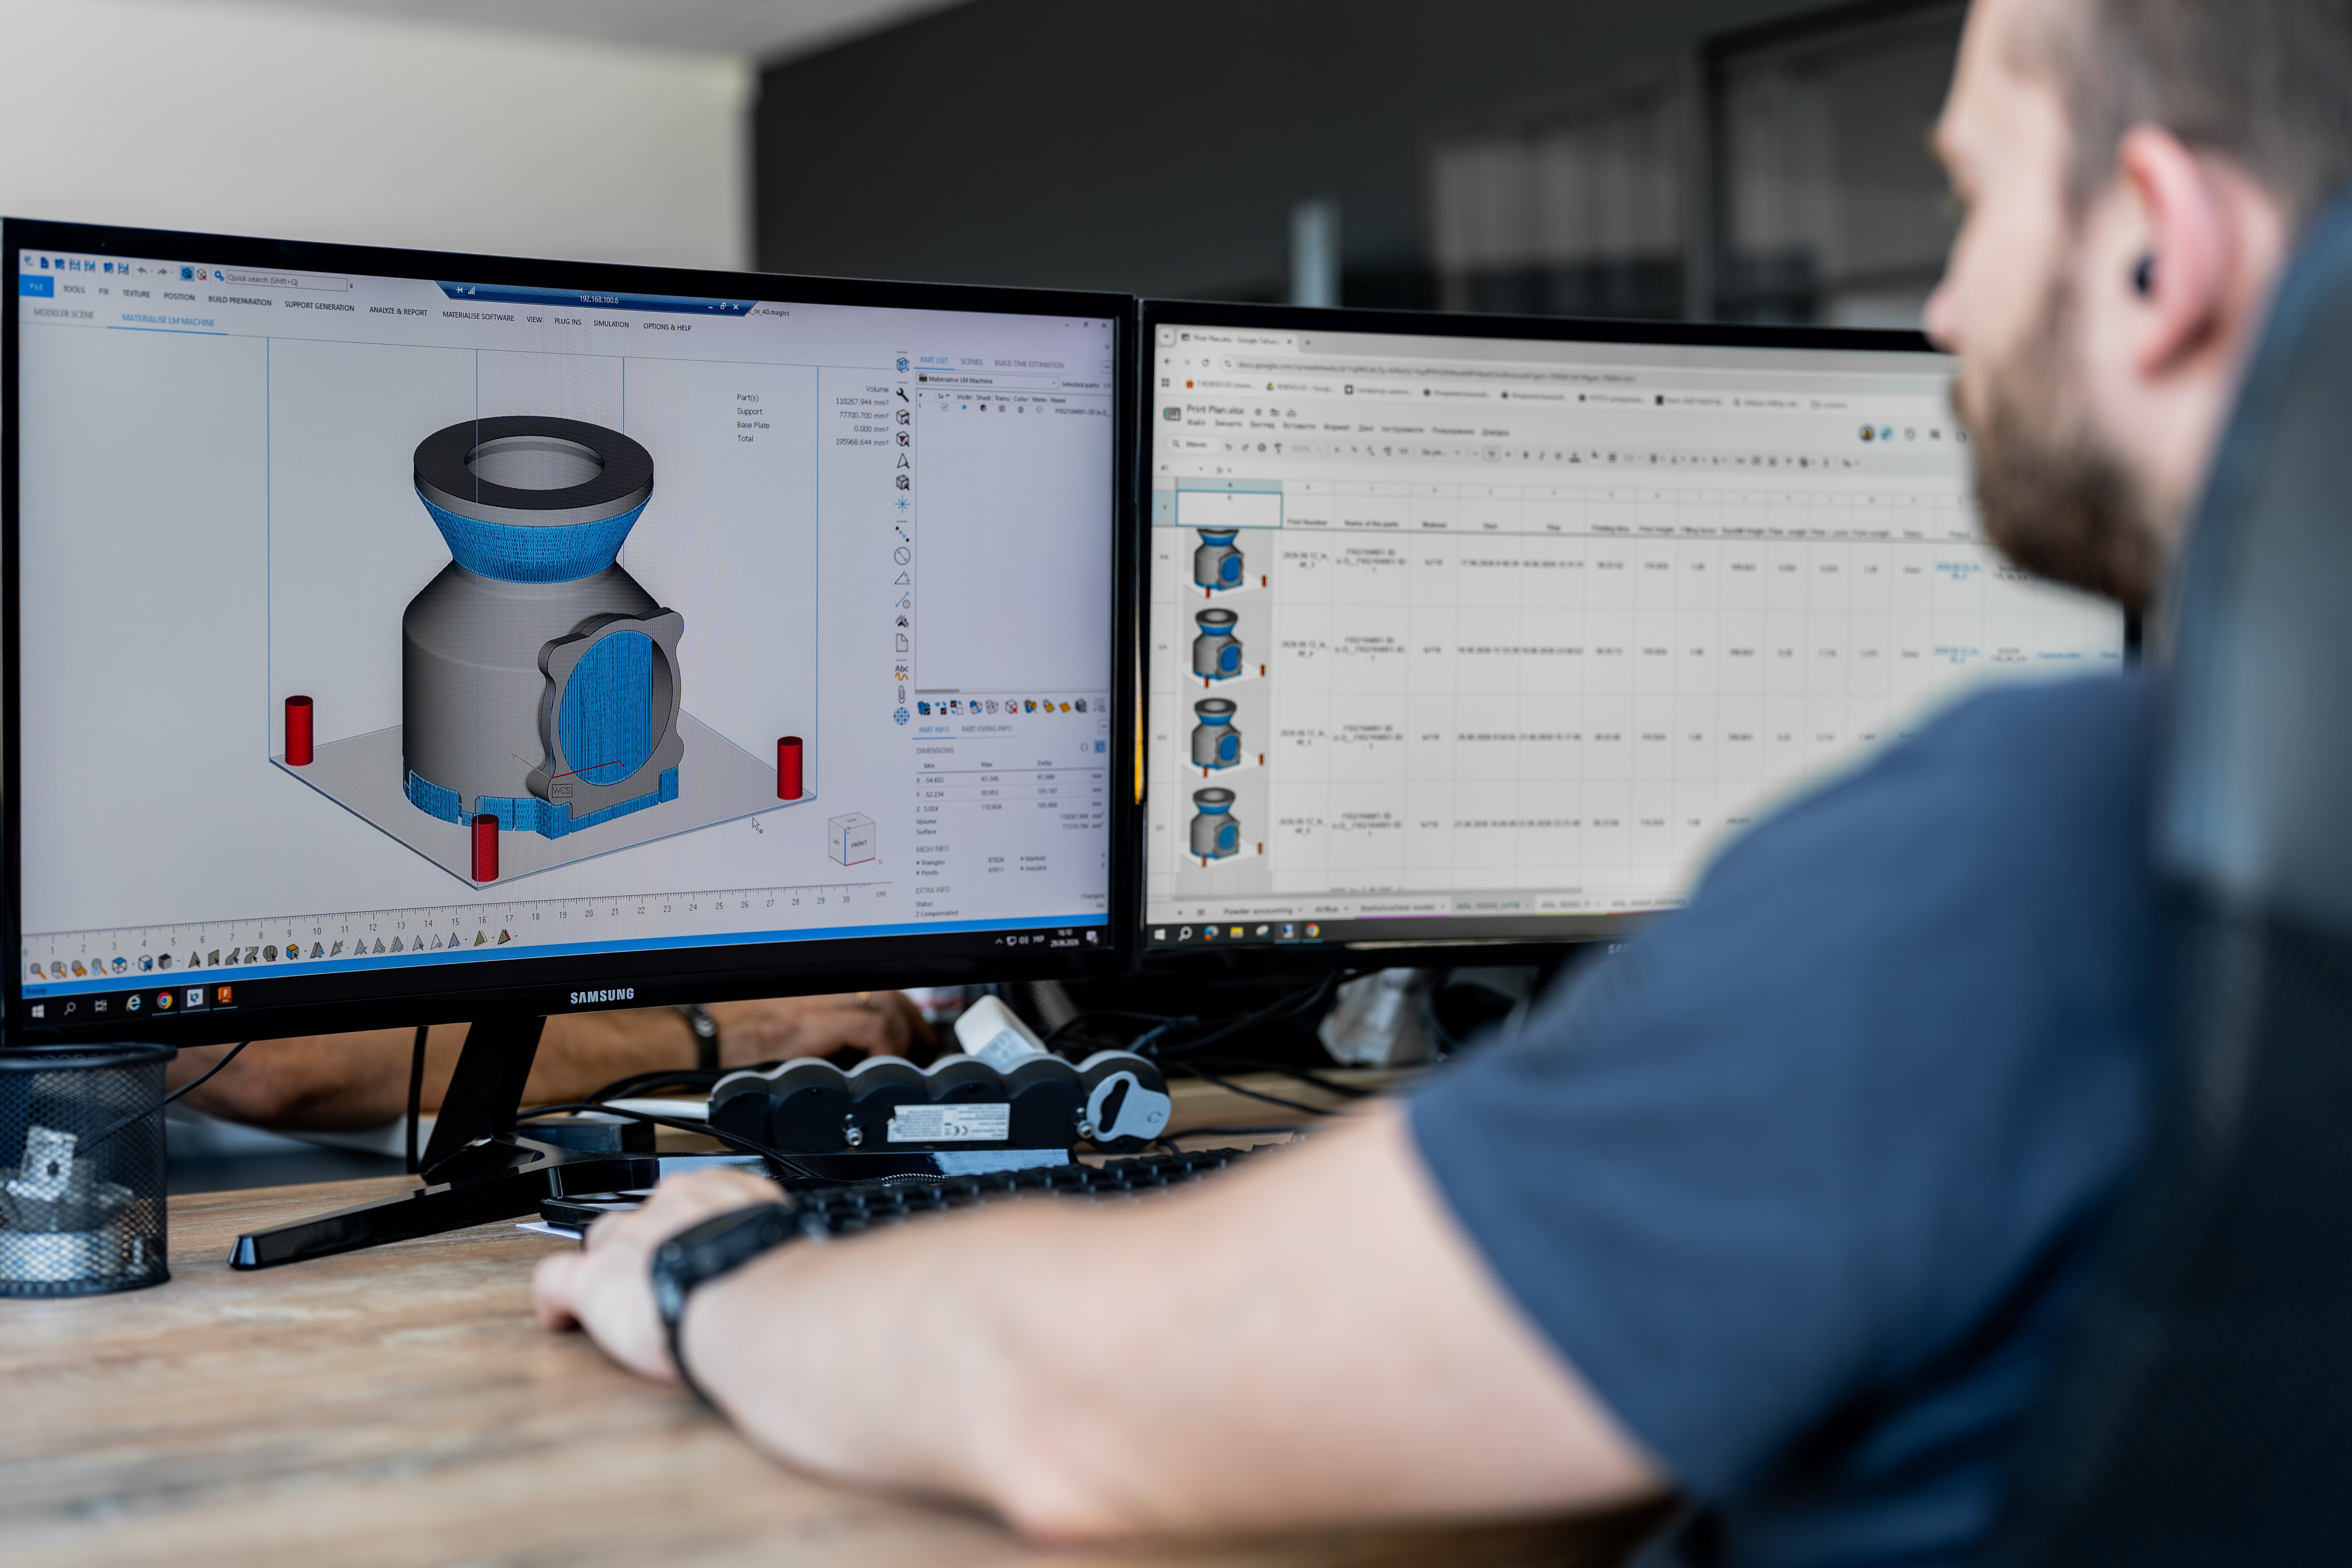
Ein Ventilgehäuse der klassisch eine Fertigungsdauer von 1.5 Monaten gehabt hätte, war im 3D-Druck innerhalb einer Woche fertig.
Gedruckt wird nur das Material, das im Bauteil steckt. Beim Fräsen aus dem Vollen wird ein grosser Teil des Rohlings zu Spänen.
Passungen, Bohrungen und Dichtflächen lassen sich auf ±0,01 bis 0,05 mm genau fräsen oder drehen. Gedruckte Flächen werden dafür nachbearbeitet.
Ist die Geometrie einfach und die Stückzahl hoch, ist die zerspanende Fertigung pro Teil meist günstiger.
Wenn ein Werkstoff nicht druckbar ist oder die ganze Oberfläche ohne Nachbearbeitung sehr glatt sein muss, führt der Weg über die CNC-Maschine.
| Kriterium | CNC-Fräsen | 3D-Druck |
|---|---|---|
| Werkzeuge und Vorrichtungen | Fräswerkzeuge und Spannmittel, je nach Bauteil Sondervorrichtungen | Keine |
| Designänderungen | Neues CAM-Programm, unter Umständen neue Vorrichtung | CAD-Datei anpassen und neu drucken |
| Geometrie | Begrenzt durch den Werkzeugzugang, Innenkanäle kaum möglich | Hohe Designfreiheit, auch Innenkanäle und Leichtbaustrukturen |
| Toleranzen | ±0,01 bis 0,05 mm an Funktionsflächen | Abhängig vom Verfahren, enge Passungen werden nachbearbeitet |
| Materialeinsatz | Abtrag vom Rohling, viel Zerspanung | Material nur dort, wo das Bauteil es braucht |
| Lieferzeit | Abhängig von Aufspannungen und Fertigungsschritten | Direkter Produktionsstart aus den CAD-Daten |
| Stückzahl | Wirtschaftlich auch bei grösseren Serien | Stark bei Prototypen, Kleinserien und Ersatzteilen |
Faustregel: Je komplexer das Bauteil und je kleiner die Stückzahl, desto eher lohnt sich der 3D-Druck. Je einfacher die Geometrie und je mehr Flächen eng toleriert sein müssen, desto eher die CNC-Maschine.
Über unsere Printfactory koordinieren wir Druck, Nachbearbeitung und Messung in einer Prozesskette. Sie erhalten ein einbaufertiges Bauteil aus einer Hand.

Wir prüfen Ihre CAD-Daten, legen Orientierung und Stützstrukturen fest und planen, welche Flächen später bearbeitet werden.
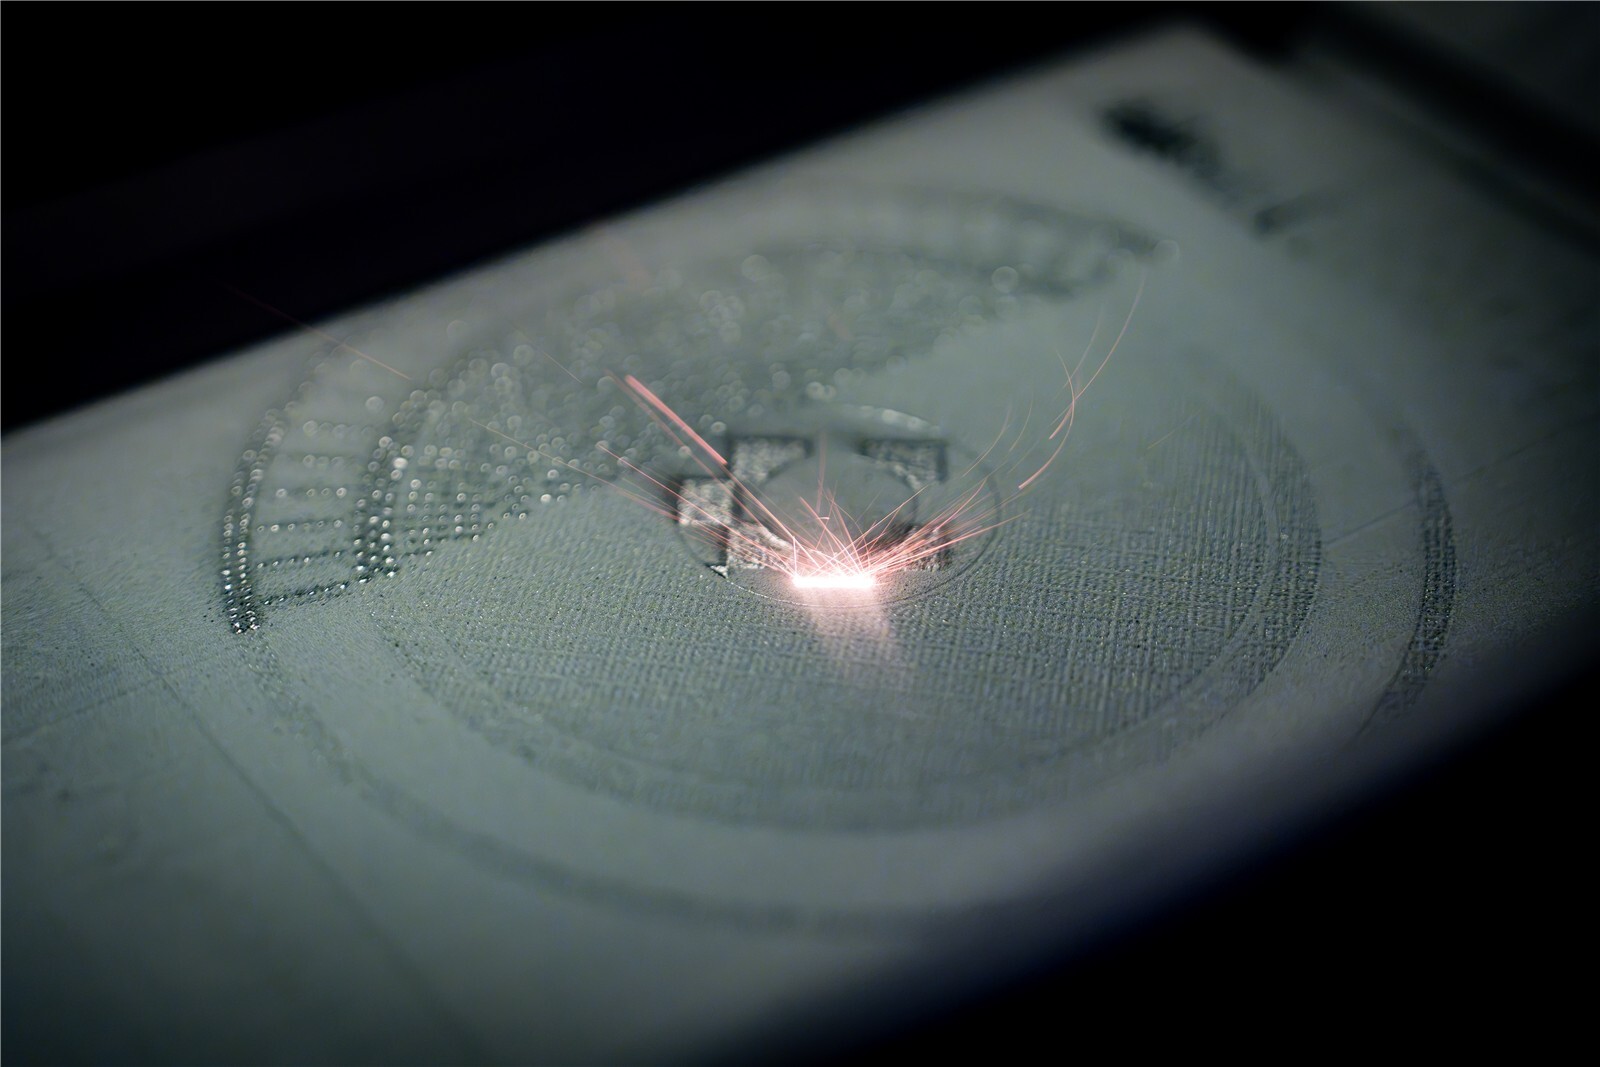
Der Laser schmilzt das Metallpulver Schicht für Schicht auf. Innenkanäle und komplexe Formen entstehen ohne Werkzeug.
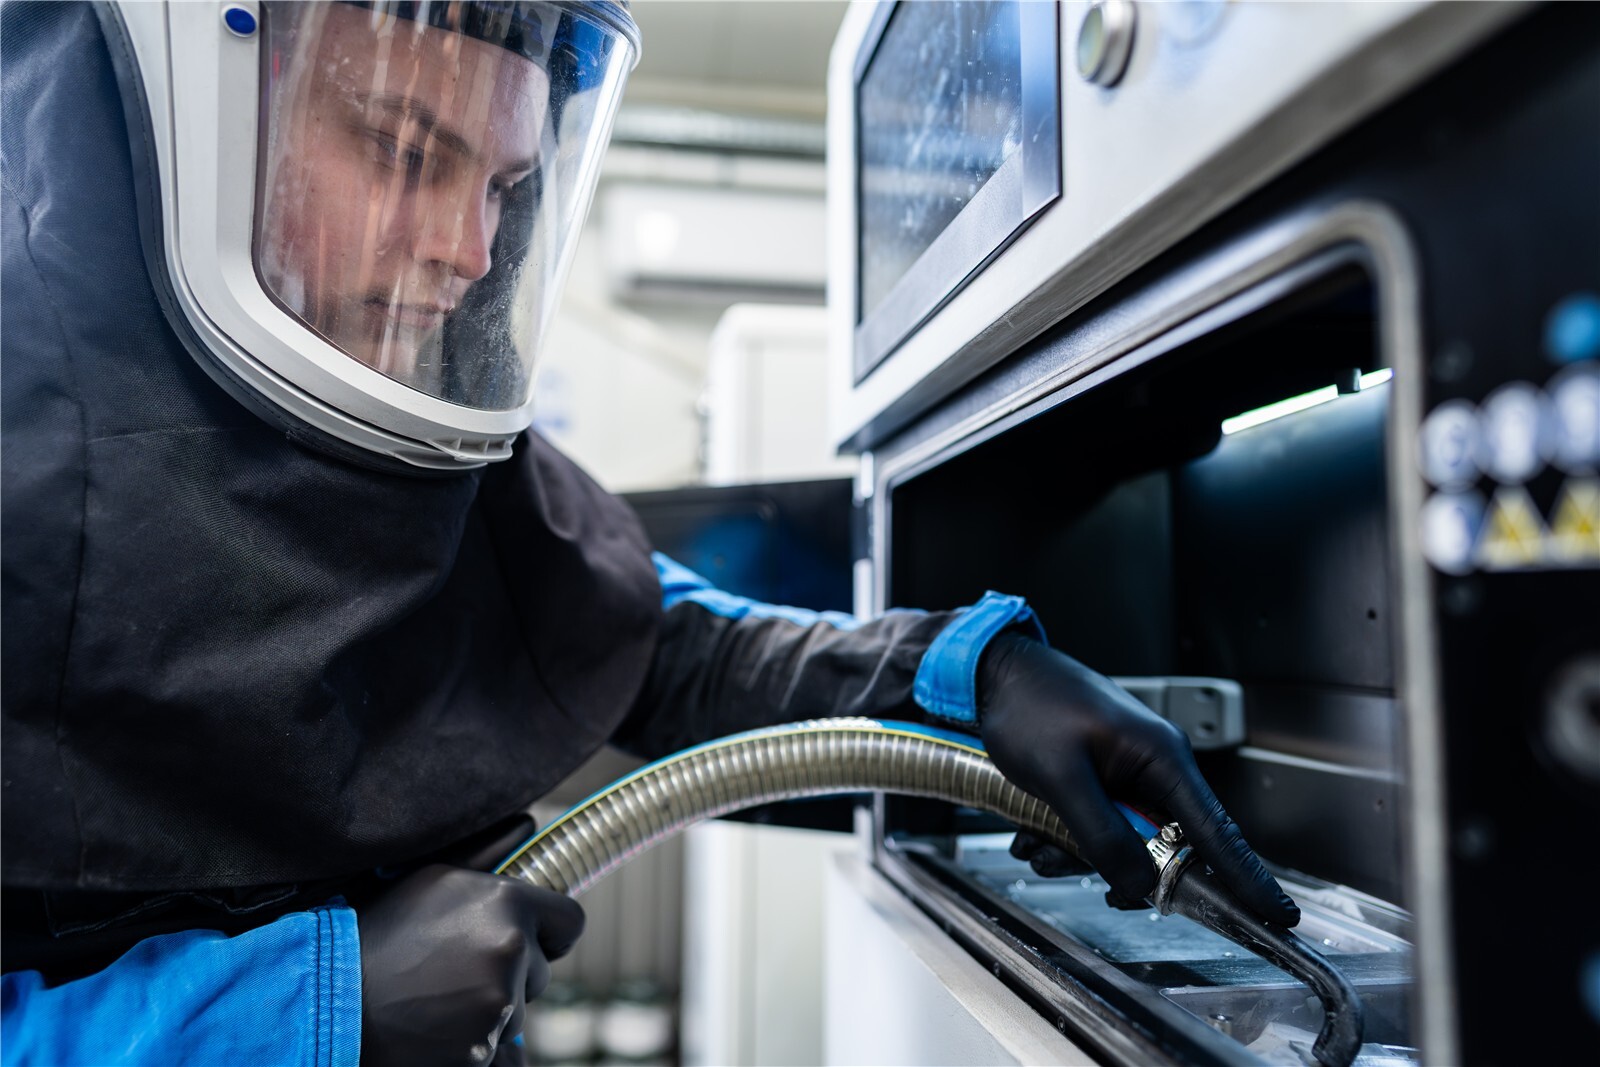
Restpulver wird entfernt, danach wird das Bauteil spannungsarmgeglüht und gestrahlt.
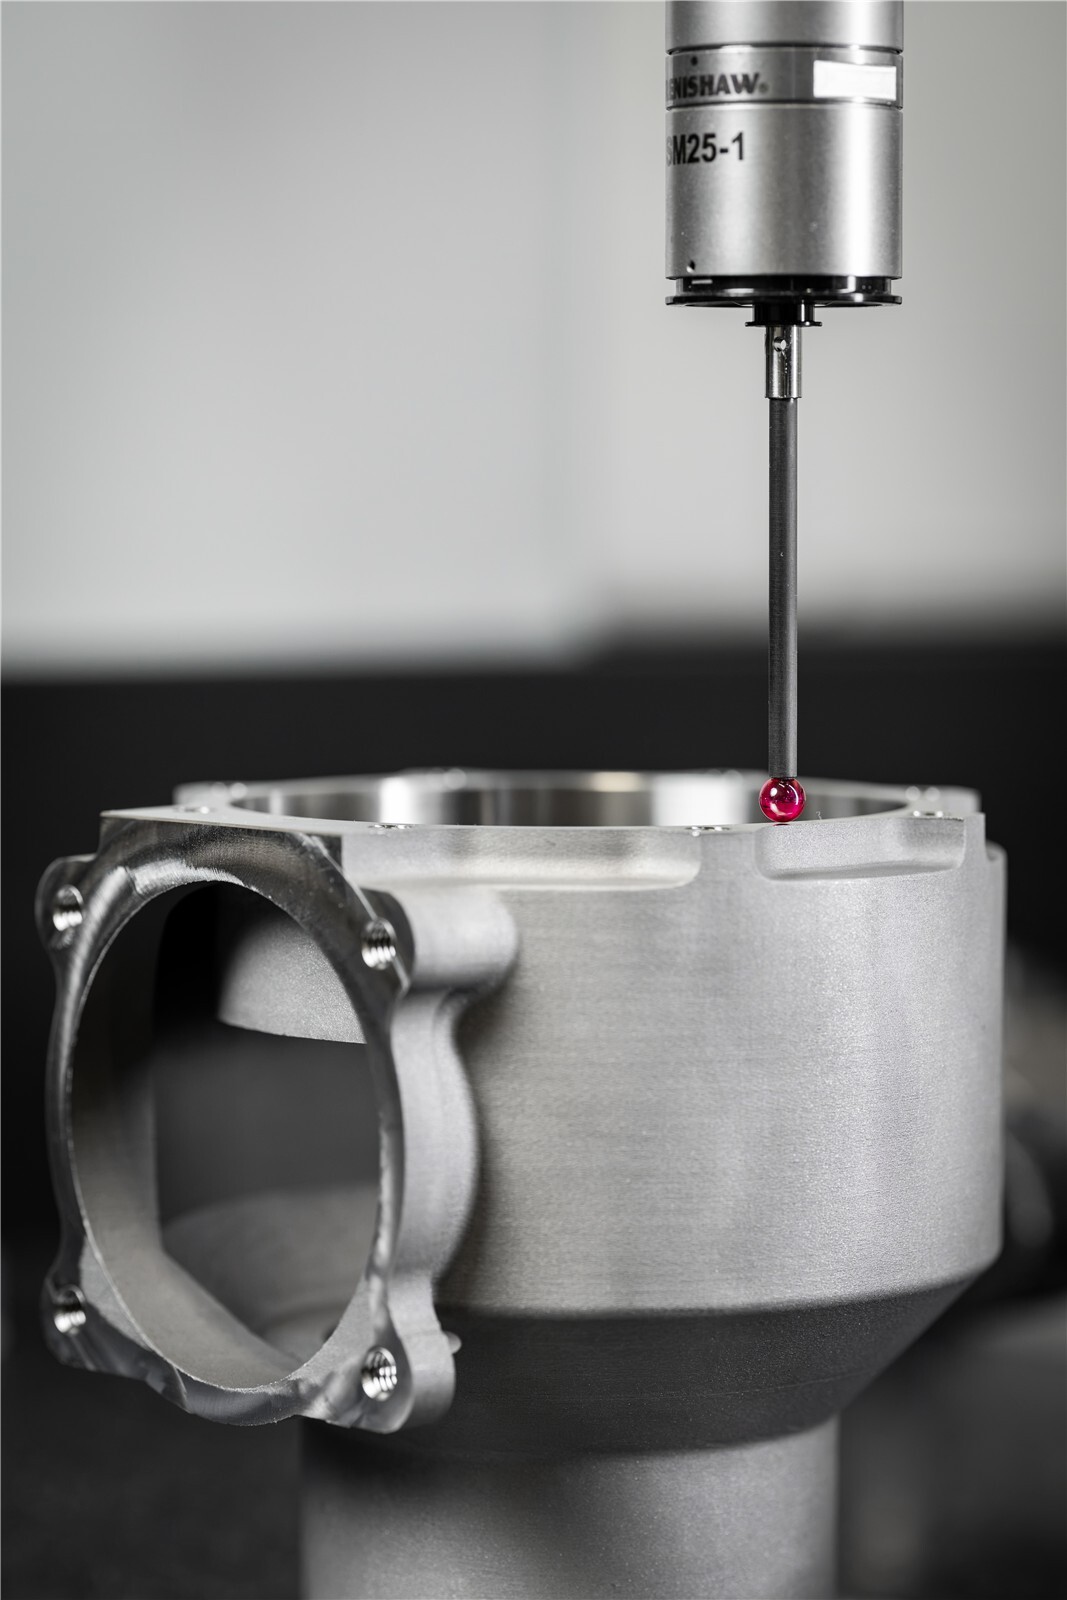
Passungen, Bohrungen und Dichtflächen werden auf der CNC-Maschine fertigbearbeitet und anschliessend vermessen.
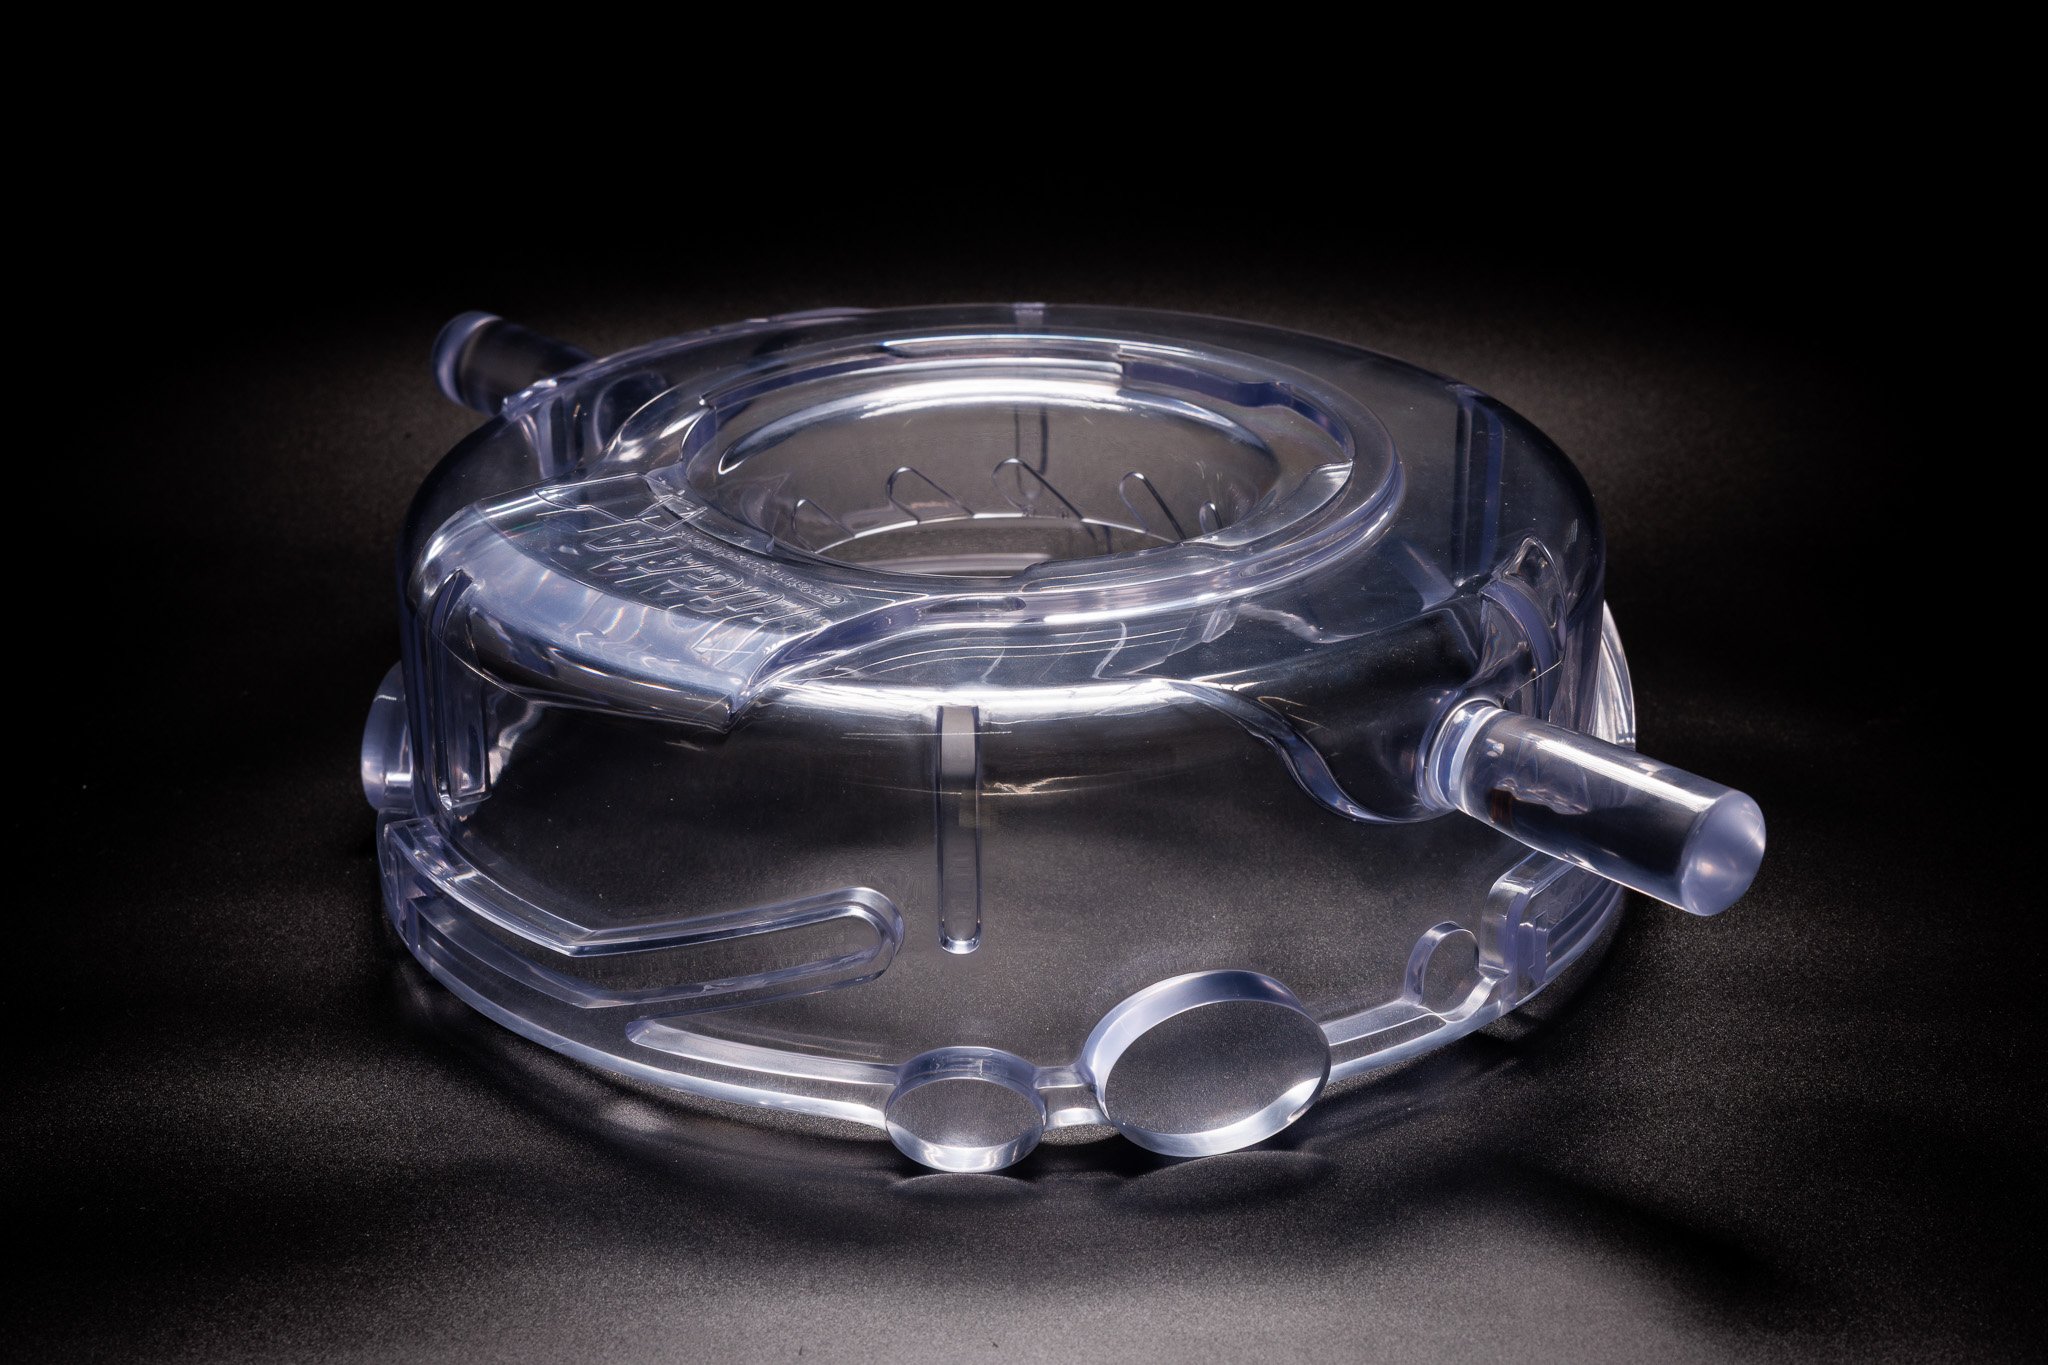
Drei Bauteile aus unseren Projekten, drei unterschiedliche Antworten. Erkennen Sie Ihr Bauteil wieder?

Ein transparentes Funktionsbauteil für eine Bearbeitungsanlage. Gedrucktes Urmodell, Vakuumguss in Hei-Cast und CNC nur an Passungen und Bohrungen: ±0,01 bis 0,05 mm, wo es zählt.
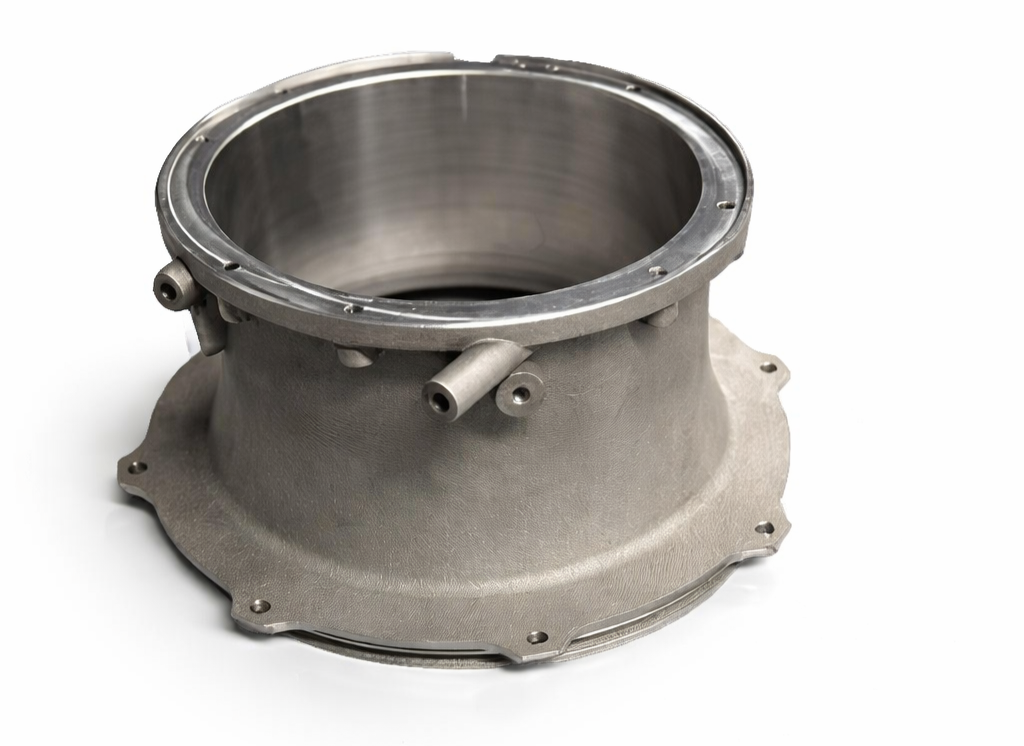
Ein Leichtbaugehäuse aus AlSi10Mg für ein Flugzeugtriebwerk. Gedruckt, spannungsarmgeglüht und sandgestrahlt. Nur die Anschlussflächen werden CNC-gedreht und -gefräst.
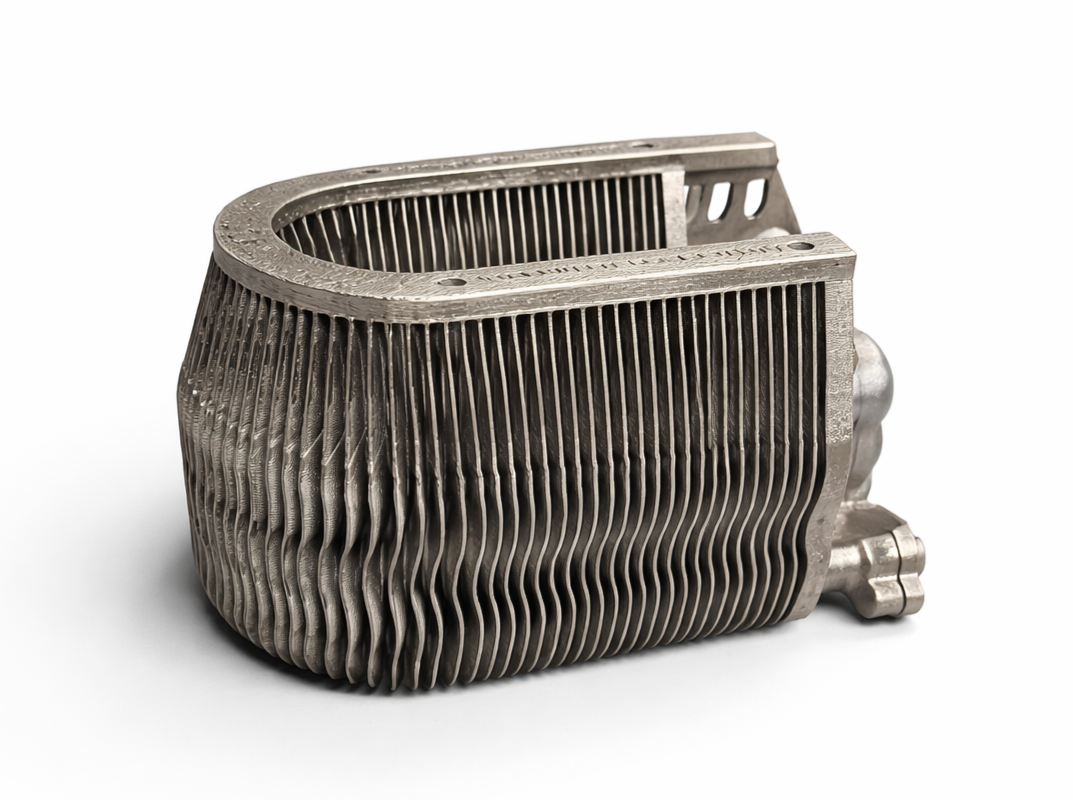
Ein Radiator aus Titan mit dünnwandigen Kanälen und feinen Lamellen, spanend kaum wirtschaftlich herzustellen. Gedruckt mit 40 µm Schichtdicke in 14 Stunden.
Eine feste Grenze gibt es nicht, sie hängt von Geometrie, Werkstoff und Toleranzen ab. Bei komplexen Teilen kann der 3D-Druck auch bei grösseren Stückzahlen günstiger sein, bei einfachen Frästeilen ist die CNC-Maschine oft schon ab wenigen Stück vorn. Am verlässlichsten ist es, beide Varianten für Ihr Bauteil kalkulieren zu lassen.
Bei den gängigen Legierungen erreichen gedruckte Teile nach der Wärmebehandlung Festigkeiten im Bereich von gefrästem oder gegossenem Material. Unterschiede gibt es bei Bruchdehnung und Dauerfestigkeit, und die Eigenschaften hängen leicht von der Baurichtung ab. Für dynamisch belastete Teile sollten die Werte für Ihren Lastfall geprüft werden.
Ja, aber es lohnt sich meist erst, wenn die Konstruktion angepasst wird. Ein 1:1 gedrucktes Frästeil ist selten günstiger. Der Vorteil entsteht, wenn mehrere Teile zu einem zusammengefasst, Material eingespart oder Funktionen wie Kühlkanäle integriert werden.
Für reine Druckteile genügt das 3D-Modell. Sobald Passungen, Gewinde oder eng tolerierte Flächen nachbearbeitet werden sollen, braucht es eine Zeichnung mit diesen Angaben. Daraus wird festgelegt, wo beim Druck Aufmass für die CNC-Bearbeitung vorgesehen wird.
Gefräste Flächen erreichen typischerweise Ra 0,8 bis 3,2 µm. Gedruckte und gestrahlte Metallflächen liegen als Richtwert bei Ra 5 bis 15 µm. Wo es auf die Oberfläche ankommt, werden gedruckte Bauteile deshalb gezielt nachbearbeitet.
Bei Hoffmann AM unter anderem Aluminium (AlSi10Mg), Edelstahl (1.4404 / 316L), Titan (Ti-6Al-4V) sowie Inconel 625 und 718. Ist ein Werkstoff nicht im 3D-Druck verfügbar, bleibt die CNC-Bearbeitung der Weg.
Erhalten Sie innerhalb weniger Sekunden Preise und Lieferzeiten für Prototypen, Ersatzteile und Kleinserien.
Für komplexe Bauteile, Serienprojekte oder spezielle Anforderungen beraten unsere Experten Sie persönlich.
Fislisbach, Schweiz